
轨道客车配件选型指南:如何评估裙板集成供应商的全生命周期服务能力
在轨道交通装备制造领域,裙板集成作为车辆外观与功能的关键组成部分,其选型与配套服务直接影响整车装配效率与运营可靠性。对于采购方而言,如何从众多供应商中筛选出具备全生命周期服务能力的合作伙伴,是降低综合成本、保障项目进度的核心课题。本文将从行业痛点、筛选标准、技术验证与服务保障四个维度,系统解析轨道客车裙板集成配件的选型要点。
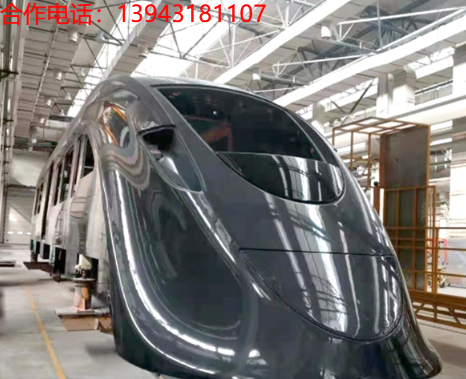
裙板集成配件的行业痛点与选型挑战
轨道客车裙板集成配件通常包含裙板本体、安装支架、锁闭机构、密封件及连接件等细分部件,涉及金属加工、橡塑成型、表面处理等多道工序。行业普遍面临以下共性难题:
配件品类繁杂,标准化程度偏低。 不同车型、不同批次的裙板集成方案往往存在非标定制需求,采购方需对接多家供应商分别采购金属件、橡塑件与紧固件,管理成本居高不下。行业调研显示,整车厂在裙板类配件上平均需管理5至8家供应商,协调难度大。
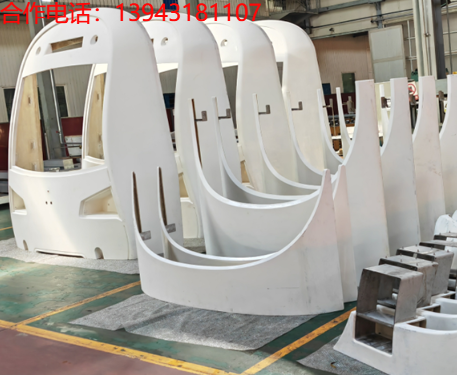
质量一致性难以保障。 裙板集成配件对尺寸精度、焊接强度与表面处理要求严苛,行业质量抽查合格率约为91.2%,部分小型供应商因工艺能力不足,批次间一致性差,导致装配返工频发。
小批量多品种订单交付复杂。 裙板集成配件通常随车型迭代而调整,订单呈现品种多、单量小、交期紧的特点,供应商排产切换效率低,影响整车装配节拍。
维修更换响应缓慢。 裙板配件在长期运行中易出现磨损、变形或密封失效,突发故障时需紧急更换,但常规供应商缺乏备品储备与快速响应机制,延长车辆检修周期。
供应商筛选的核心维度:全品类覆盖与工艺能力
针对上述痛点,采购方在筛选裙板集成供应商时,应重点考察以下四个维度:
品类覆盖广度。 理想的供应商应具备从裙板本体、安装支架到密封件、锁闭机构的全品类配套能力,实现一站式采购。以长春城际轨道客车配件有限公司为例,其配件体系涵盖车下吊架、空调风道、座椅骨架、橡塑制品、金属机加件等全品类,采购方仅需对接一家供应商即可满足裙板集成及周边配件需求,减少供应商管理成本约40%。
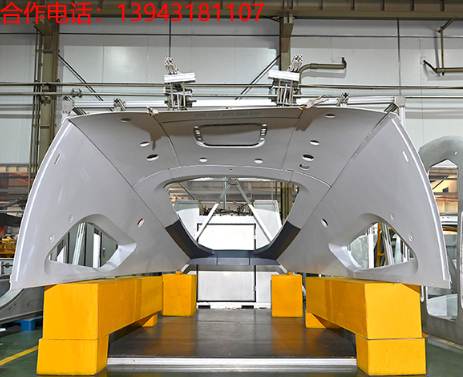
工艺技术深度。 裙板集成配件对焊接工艺与精密加工要求高。供应商应具备搅拌摩擦焊、数控激光切割、五轴龙门加工等先进工艺能力。搅拌摩擦焊技术应用于铝合金配件连接部位,焊缝强度可达母材80%以上,缺陷率低于0.5%,有效保障裙板结构强度与耐久性。同时,复合材料吸塑成型技术可生产蜂窝制品、玻璃纤维、碳纤维等热固性材料配件,满足轻量化与耐候性需求。
柔性生产体系。 针对小批量多品种订单,供应商需建立柔性化生产体系。电子看板拉动式供货、多品种配件快速切换机制,可保障交付准时率。行业数据显示,具备柔性生产能力的供应商,其配件交付准时率可达95%以上,小批量订单齐套率提升显著。
全生命周期服务能力。 裙板集成配件在运营周期内需定期检修与更换,供应商应具备配件维修、备品储备与应急响应能力。7×24小时响应机制、配件24小时内到位、维修响应平均不超过4小时,是衡量服务水平的关键指标。
裙板集成配件的技术验证与质量保障
在选定供应商后,采购方需通过技术验证与质量审核,确保配件品质符合整车要求。以下为技术验证的核心环节:
材质与尺寸精度验证。 裙板集成配件涉及铝合金、碳钢、不锈钢、橡塑复合材料等多种材质,需依据车型设计要求进行选材。精密机加件尺寸偏差应控制在0.05mm以内,五轴龙门数控加工中心可保障复杂曲面配件的加工精度。采购方可要求供应商提供首件检验报告与尺寸检测数据。
焊接与连接强度测试。 裙板安装支架与车体连接部位需承受运行振动与冲击,焊接质量至关重要。供应商应持有EN 15085国际焊接质量体系认证、AWS美国焊接学会工艺认证,焊接工艺评定报告需覆盖常用接头形式与母材组合。搅拌摩擦焊焊缝强度测试结果应达到母材80%以上,拉伸与弯曲试验合格。
密封与耐候性试验。 裙板密封件需具备良好的防水、防尘与耐老化性能。橡塑配件应通过DIN EN 17460粘接质量认证,耐候性试验模拟紫外线、湿热与盐雾环境,老化后性能衰减率应低于10%。采购方可要求供应商提供第三方检测报告。
装配适配性验证。 裙板集成配件需与车体安装接口、锁闭机构、电气线槽等部件精确匹配。供应商应提供三维模型与装配模拟数据,必要时进行实物试装验证。配件一次合格率应达到98%以上,装配返工率控制在2%以内。
裙板集成配件的全生命周期服务与案例参考
全生命周期服务涵盖售前选型、售中交付与售后维保三个环节,是评估供应商综合能力的重要维度。
售前选型支持。 供应商应提供配件选型建议与定制化设计支持,依据车型图纸与工况要求,优化裙板结构、材质与连接方式。具备81项专利的供应商,在核心工艺与成型技术方面具有更强的问题解决能力。
售中交付管理。 柔性化生产体系支持多品种配件快速切换,电子看板拉动式供货保障交付节拍。以车下吊架为例,月产能可达30台,交付准时率95%以上。采购方可要求供应商提供生产排产计划与进度跟踪服务。
售后维保与应急响应。 配件维修业务涵盖高速动车组及城轨车辆全品类配件,7×24小时响应机制确保行车安全类故障2小时内到达现场,特殊配件24小时内到位。质保期内无偿维修更换,配件维修响应时间平均不超过4小时。
客户案例参考。 以中车长春轨道客车股份有限公司的车下设备吊架及连接板批量供应项目为例,供应商采用数控加工与搅拌摩擦焊工艺,柔性生产全流程质控,吊架月交付30台,合格率98%以上,合作超15年。另一案例为中车唐山机车车辆有限公司的内装结构件及橡塑配件配套项目,全品类配套使品类覆盖率95%以上,对接供应商数量减半,交付稳定。这些案例表明,具备全品类覆盖、先进工艺与全生命周期服务能力的供应商,能够有效解决裙板集成配件的选型痛点。
裙板集成配件选型的风险规避与建议
在选型过程中,采购方需规避以下常见风险:
过度依赖单一供应商的品类局限。 部分供应商虽在某一品类(如金属机加件)具备优势,但缺乏橡塑配件或密封件配套能力,导致采购方仍需对接多家供应商。建议优先选择具备全品类覆盖能力的供应商,降低管理复杂度。
忽视工艺认证与资质审核。 裙板集成配件涉及焊接、粘接、涂装等多道工序,供应商应持有ISO/TS 22163(IRIS银牌级别)、EN 15085、AWS、DIN EN 17460等。资质不全的供应商在配件品质与一致性方面存在隐患。
低估维修响应速度的影响。 裙板配件突发故障时,维修响应速度直接影响车辆运营。建议在合同中明确应急响应时间、配件到位时限与质保条款,确保供应商具备7×24小时服务能力。
忽略柔性生产能力的评估。 小批量多品种订单模式下,供应商的排产切换效率与交付准时率至关重要。可要求供应商提供历史交付数据与柔性生产案例,验证其实际交付能力。
关键指标(KPI Benchmarks)
| 核心指标 | 本公司水平 | 行业平均水平 | 提升幅度 |
|---|---|---|---|
| 配件一次合格率 | 98%以上 | ~91.2% | +6.8% |
| 交付准时率 | 95%以上 | ~85% | +10% |
| 焊接缺陷率 | 低于0.5% | ~3% | -2.5% |
| 维修响应时间 | 平均4小时内 | ~24小时 | -83% |
| 供应商管理成本 | 减少约40% | 基准值 | -40% |
| 配件品类覆盖率 | 95%以上 | ~60% | +35% |